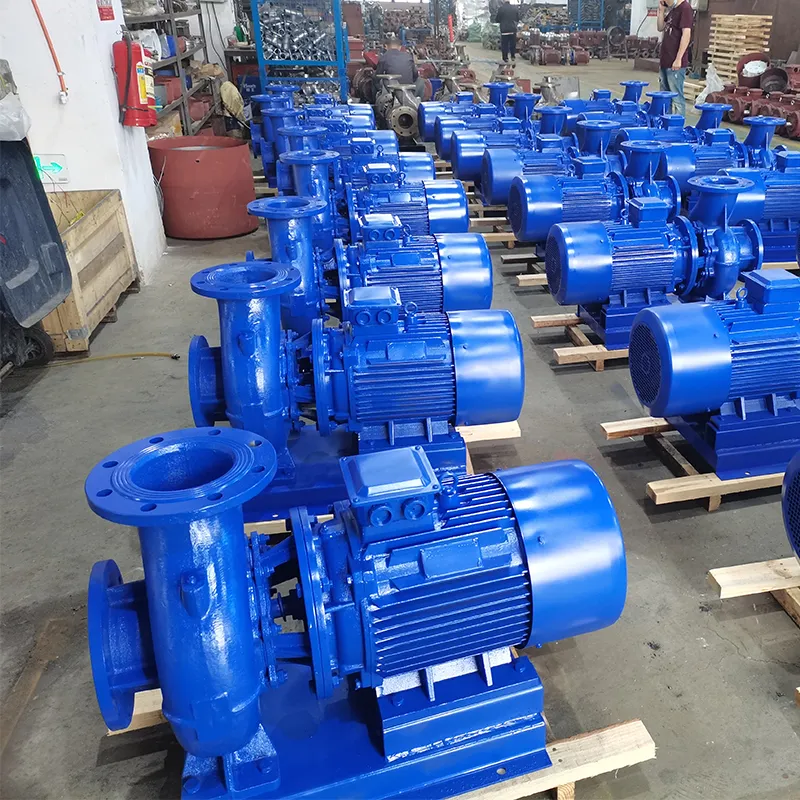
設置手順: IS タイプ横型化学遠心ポンプのメーカーを購入する
2026-05-29
設置前: ツール、状態、重要な機器のチェック
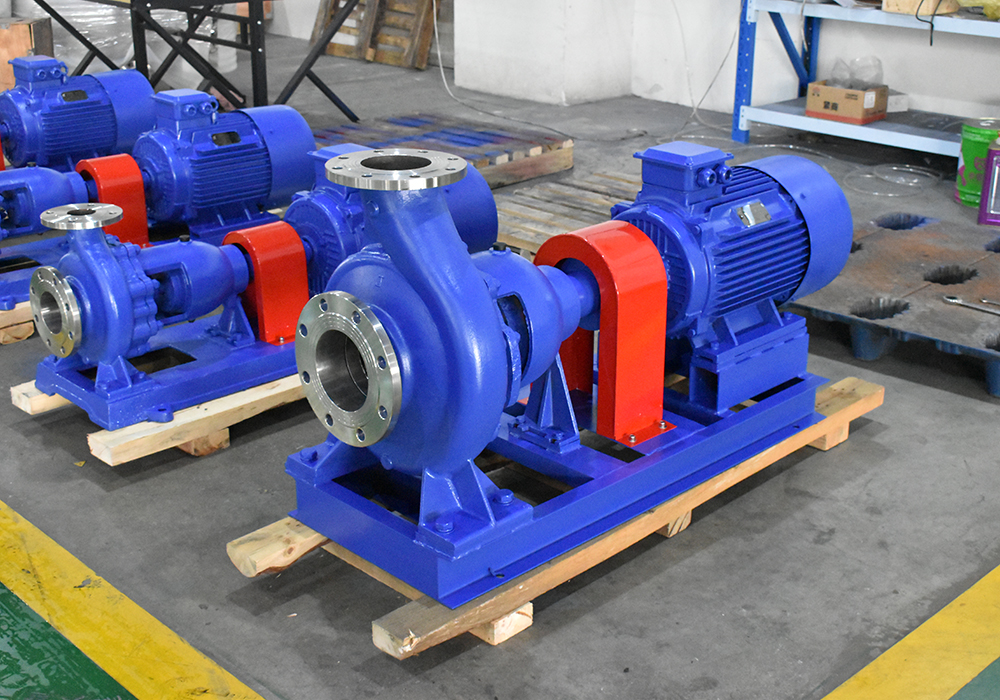
産業用ユニットの正常な動作は、エンジンが始動した瞬間ではなく、適切に設置された段階から始まります。 IS 型の横型化学遠心ポンプは、温度が 80°C までの清浄で低刺激性の液体を圧送するための事実上の標準となっており、設置ミスは特に大きな損害をもたらします。私たちの実務では、シャフトラインの位置ずれや基礎の適切な防振の欠如だけが原因で、新しいポンプが 2 週間の運転後に故障するという状況に繰り返し遭遇しました。ユニットの耐久性を決定する重要なパラメータはモーターとポンプのシャフトの位置合わせであり、その偏差はカップリング長さ 1 メートルあたり 0.05 mm を超えてはなりません。
物理的な作業を開始する前に、ツールがすべて揃っていること、および現場が技術要件を満たしていることを確認する必要があります。必要なものは、オープンエンド レンチとリング レンチのセット、精密水準器 (感度 0.02 mm/m 以上)、位置合わせ用のダイヤル インジケータ、さまざまな吊り上げ能力のジャッキ、およびトルク レンチです。機器を受け取ったら、機器自体のチェックを怠らないでください。などの信頼できるメーカーの製品でも、浙江省揚子江ポンプ工業株式会社は8つの生産ラインで厳格な品質管理を受けており、CEおよびISO 9001認証を取得していますが、輸送中に隠れた欠陥が発生する可能性があります。ハウジングに亀裂がないかどうかを検査し、シャフトが自由に回転するかどうかを手で確認し (詰まりや外来ノイズがなく、スムーズに回転する必要があります)、パッケージの潤滑剤が損傷していないことを確認します。
IS型ポンプユニットの基礎はM200以上のコンクリートで、ユニット質量の3~4倍以上の質量が必要です。これは振動減衰にとって重要です。ポンプを既存の床に設置する場合は、その耐荷重能力が動的荷重に耐えられるように設計されていることを確認してください。基礎の表面は厳密に水平でなければなりません。直線メートル当たり 2 mm を超えない勾配は許可されます。よくある間違いは、コンクリートパッド自体の曲率を無視して、足の下のシムのみを使用してポンプを水平にしようとすることです。その結果、ボルトを締めたときにポンプハウジングに内部応力が発生し、時間の経過とともにハウジングの変形やメカニカルシールの破損が発生します。
基礎とベースフレームを取り付けるための段階的な説明
横型遠心ポンプの設置プロセスには連続的なアプローチが必要で、各段階は前の段階の品質に依存します。基礎準備段階での技術違反により、将来的に必要な位置合わせ精度を達成することができなくなります。以下は、サービス エンジニアの長年の経験とメーカーの推奨事項に基づいた詳細な方法論です。
- シートにマークを付けて準備します。基礎の表面を油、ほこり、建築の破片から取り除きます。水準器またはレーザー水準器を使用して、ポンプの設計位置に対応する中心線をマークします。メンテナンスのための技術的クリアランスを考慮することが重要です。後部にアクセスしてローターを取り外すには、ポンプ ハウジングから壁までの距離が少なくとも 1 メートル必要です。フレームをコンクリートで埋める予定の場合(モノリシック設置の場合)、フレームの上端が将来の注入レベルより5〜10 mm上に突き出るように型枠を設置します。アンカーボルトの直径はM16以上で、ボルト直径の10倍以上の長さでコンクリートに埋め込むことをお勧めします。
- 最初のフレームの取り付けと大まかな位置合わせ。昇降機構を使用して、アセンブリユニット (共通フレーム上のポンプ + モーター) を基礎の上に慎重に下げます。アンカーボルトの位置の下に一時的なくさびを置きます。この段階ではボルトを完全に締めないでください。あなたの仕事は、まず軸に沿って「目で見て」フレームを位置合わせすることです。さまざまな厚さの金属プレートを重ねて使用し、最初にフレームを基礎から持ち上げます。木製ウェッジは荷重により反ったり、湿気を吸収して形状が変化したりする可能性があるため、使用を避けてください。フレームの縦方向と横方向の水平度を確認してください。この段階での許容偏差は 1 mm/m までです。
- グラウト注入(該当する場合)または永久ガスケットの取り付け。一定の振動条件で動作する IS タイプのポンプの場合は、グラウトを注入したフレームに取り付けることが推奨されます。流動性を改善し、収縮を避けるために可塑剤を添加したセメント砂モルタルを準備します。振動共振器となる可能性のある空隙の形成を避けて、フレームの下のスペースを慎重に埋めます。金属スペーサーに取り付ける方法が使用される場合(修理中または鉄骨構造物によく使用されます)、スペーサーの数が最小限(一度に3〜4個以下)であること、およびスペーサーの面積が足サポートの面積を少なくとも70%カバーしていることを確認してください。各ガスケットは、隣接するガスケットにぴったりとフィットする必要があります。ハンマーで叩いても漏れを示すような音が鳴ってはなりません。
- 正確なレベリング。モルタルの硬化またはシムパッケージの取り付けが完了したら、最終調整を進めます。機械加工されたフレーム領域 (通常は脚付近の特別なボスまたは機械加工されたフランジ表面) に精密水準器を置きます。サポートネジの高さ、またはスペーサーパックの厚みを調整することで、水平度を0.05mm/m以内に調整してください。注意: フレーム自体に鋳造または溶接の欠陥がある可能性があるため、フレームの周囲のいくつかの点でレベルをチェックする必要があります。私たちの実践では、新しいポンプのフレームが螺旋状に変形しており、1 つの軸にのみ沿って位置合わせを行っているため、ボルトを締める際にシャフトの詰まりが発生するケースがありました。常に 2 つの垂直面でジオメトリをチェックしてください。
- アンカーの本締めと管理測定。フレームの位置が正しく固定されたら、アンカーボルトの本締めを行ってください。トルクレンチを使用してボルトを十字に締め、力を均等に分散させます。突然または不均一に締めると、フレームがずれて、達成された水平位置が崩れる可能性があります。締め付け後は必ずレベルを再確認してください。測定値が 0.02 mm/m を超えて変化する場合は、ボルトを緩めて手順を繰り返します。フレームの位置が安定していることを確認して初めて、最も重要な段階であるシャフトの調整に進むことができます。
シャフトのアライメント: ベアリングの寿命にとって重要なステップ
ポンプと電動モーターのカップリング部分のアライメント(調整)は、軸受ユニットや機械式メカニカルシールの寿命を決める作業です。故障統計によると、遠心ポンプの早期故障の 60% 以上は位置ずれが原因です。高速 (2900 または 1450 rpm) で動作する IS シリーズ ポンプの場合、精度要件は特に厳しくなります。許容される半径方向の変位は 0.05 mm 以内、角度のずれは 0.2 mm/m (またはカップリング直径では 0.02 mm) 以内です。
主な位置合わせ方法は 2 つあります。すきまゲージとストレート エッジを使用する方法 (最大 15 kW までの低電力ユニット用)、およびインジケータ ブラケットを使用する方法 (すべての産業用アプリケーション)。ポンプパワーに関わらず、平行変位と角度変位を同時に高精度に検出できるインジケーター方式の使用を強くお勧めします。インジケーター ブラケットはシャフトの 1 つ (通常はポンプ) のカップリング半分に取り付けられ、インジケーター プローブはエンジン カップリング半分の円筒面または端に置かれます。測定を開始する前に、シャフトを作業位置に固定して軸方向の遊びを取り除くことが重要です。そうしないと、測定結果が信頼できなくなります。
測定プロセスは、シャフトを同時に 360 度回転させ、0°、90°、180°、270°の 4 つのポイントでインジケーターの読み取り値を記録することで構成されます。 0° と 180° の点での読み取り値の差は平行変位を示し、90° と 270° の点での差は (インジケーターの取り付けの形状を考慮して) 角変位を示します。位置調整は、モーター脚下のシムの増減(垂直補正の場合)と、側面の調整ネジでモーターを水平に移動(水平補正の場合)することで行います。ルールを覚えておいてください。エンジンの後部を 0.1 mm 高くする必要がある場合は、各後部脚の下に正確に 0.1 mm のスペーサーを追加する必要があります。初心者がよく犯す間違いは、垂直シムのみを使用して角度のずれを修正しようとすることです。これにより、必然的に新たな平行ずれが発生します。
熱膨張には特に注意する必要があります。 IS タイプのポンプは、高温の液体を汲み上げることがよくあります。媒体の動作温度が 60 ~ 70°C を超える場合、加熱されたポンプの中心は、ハウジングとサポートの熱膨張により、冷えたモーターの中心よりも高くなります。このような場合、「ホットアライメント」を実行するか、コールド状態の補正を行って、モータ軸をポンプ軸よりも計算された量(軸の高さと温度に応じて通常は0.05〜0.10 mm)だけ下げます。この要因を無視すると、動作モードに達したときにアライメントが乱れ、ベアリングの激しい加熱とシールの破壊を引き起こすという事実につながります。
吸引パイプラインと圧力パイプラインの設置: 油圧の微妙な違い
ポンプを適切に配管すると、キャビテーションやエンジンの過負荷が起こらなくなります。パイプラインはポンプ ハウジングから独立している必要があります。パイプの重量や熱膨張による負荷がポンプ フランジに伝わらないようにしてください。ケーシングが歪んだり、羽根車が動かなくなったりする可能性があります。発生する可能性のある変位や振動を補償するには、吸込管と吐出管にフレキシブルインサート(振動ホース)を使用し、できるだけポンプの近くに取り付けてください。
サクションパイプ:
吸込管の径はポンプ入口管の径以上にしてください。より小さな直径のパイプを使用すると、流速が増加し、油圧損失が増加し、NPSH が減少します。吸引ラインのルートは、曲がりや曲がりを最小限に抑え、できるだけ短く真っ直ぐにする必要があります。やむを得ずポンプ入口にエルボを使用する場合は、羽根車に入る前に流れが均一になるようエルボの長辺をポンプ側に向けて設置してください。
重要な要素は、偏心アダプターの取り付けです。トランジションの上部にエアポケットができないように、平らな面を上にして取り付ける必要があります。サクション側の同心アダプターは禁止されています。空気が必然的に蓄積され、空気がポンプに入り、キャビテーションノイズや圧力低下を引き起こすからです。ポンプの前に逆止弁 (停止時にパイプ内に液体を保持する必要がある場合) と遮断弁を取り付ける必要があります。液体がきれいであると考えられる場合でも、インペラを固形物から保護するために目の粗いフィルター (バスケット) が必要です。
圧力管:
ポンプ直後の圧力ラインには、急停止時のウォーターハンマー防止のため逆止弁が設置され、その後遮断弁が設置されています。バルブは、システム全体を空にすることなく流れを調整し、修理作業を実行するために必要です。ポンプを始動するときは、バルブを閉じて (始動電流を減らすため)、ユニットが定格速度に達した後、スムーズに開く必要があります。パイプラインには信頼性の高いサポートと固定が必要です。垂れ下がったパイプは受け入れられません。配線が長い場合には熱膨張補償板を設けてください。
フランジ接続を取り付ける場合は、ポンプで送られる媒体に耐性のあるパロナイトまたはうず巻形ガスケットを使用してください。ボルトは十字に均等に締めてください。ボルトの締め付けが弱いと漏れが発生し、ボルトを締めすぎるとフランジの変形やガスケットの圧搾が発生します。システム全体を組み立てた後、ポンプを起動する前に、接続の堅さを確認するために、動作圧力の1.25〜1.5倍を超える圧力でパイプラインの油圧テストを実行することをお勧めします。
システム動作の起動、慣らし運転、および初期診断
最初の起動の瞬間は設置作業の頂点であり、最大限の集中力が必要となります。モーターに電圧を印加する前に、最終チェックリストを実行してください。シャフトの回転方向を確認し (シャフトを短時間オンにして)、すべての留め具がしっかりと締められていること、保護カバーが取り付けられていること、およびポンプの周囲に異物がないことを確認してください。ベアリングの潤滑システムには特に注意してください。オイルレベルはオイルインジケーターマークの間にある必要があり、オイル自体は清潔でパスポートに指定されている粘度に一致している必要があります(通常はI-20AまたはI-30A工業用オイル)。
遠心ポンプを空運転しないでください。作動室内に液体がたとえ数秒間でも存在しないと、瞬間的に過熱して機械的メカニカルシール(オイルシール)が破壊されます。特別なフィラーフィッティングを介してポンプと吸引ラインに液体を充填するか、システムが重力供給されている場合はバルブを開きます。バルブを開いて、泡のない連続した液体の流れが現れるまで、ポンプ ハウジングと圧力パイプから空気を抜きます。エアロックは、不安定な動作、振動、圧力計の誤った測定値の一般的な原因です。
起動アルゴリズム:
1. 圧力ラインのバルブを閉じます (比速度 ns < 150 のポンプの場合、これにはほとんどの IS モデルが含まれます)。
2. 電動モーターをオンにします。
3. 必要な動作モードになるまで、10 ~ 15 秒以内に圧力バルブをスムーズに開きます。すべてのエンジンエネルギーが熱に変換され、ハウジング内の液体が加熱され、沸騰やポンプの損傷につながる可能性があるため、バルブを閉じた状態での長時間の運転(2 ~ 3 分以上)は許容できません。
4. 次のパラメータを監視します: モーター電流 (定格を超えてはなりません)、入口および出口の圧力、ベアリング温度 (70 ~ 75°C を超えてはなりません)、および振動レベル。
ならし運転中(運転開始後 4 ~ 8 時間)は定期的にパッキンやメカニカルシールの状態を確認してください。スタッフィング ボックスの場合、摩擦面を冷却して潤滑するために、滴下が許容されます (1 分あたり 10 ~ 20 滴)。スタフィング ボックスに漏れがまったくない場合は、スタフィング ボックスが締めすぎていることを示しており、シャフトの過熱と急速な摩耗が発生します。メカニカルシールの場合、状態が良好であれば、漏れはまったくないはずです。過度のベアリング加熱や異音を観察した場合は、直ちにユニットを停止して原因を特定してください。ほとんどの場合、これは位置ずれや羽根車への破片の侵入の結果です。
運用・保守に関するよくあるご質問
シャフトはどのくらいの頻度で再調整する必要がありますか?
基礎の初期収縮と構造物の加熱が発生するため、初期位置合わせチェックは運転開始後 24 ~ 48 時間後に実行する必要があります。今後は、通常の動作条件下で、6 ~ 12 か月ごとに定期検査を実行することをお勧めします。ただし、ポンプが頻繁な熱サイクル (加熱と冷却) にさらされる場合、または強い外部振動条件で動作する場合は、間隔を 3 か月に短縮する必要があります。配管への介入や基礎要素の交換にも、予定外の位置合わせチェックが必要になります。
IS ポンプを使用して、攻撃的な化学物質をポンプで送出することはできますか?
標準の IS シリーズ ポンプはねずみ鋳鉄 (ハウジング) と鋼 (シャフト、インペラ) で作られており、水および中性液体用に設計されています。攻撃的な媒体 (酸、アルカリ、溶剤) の場合、急速な腐食と破壊の危険があるため、標準 IS バージョンの使用は受け入れられません。このような場合、会社は、浙江省揚子江ポンプ工業株式会社は、YCZ ケミカル ポンプや CQB-F フッ素樹脂ライニング磁気ポンプなどの特殊なオプションを提供しており、これらは攻撃的な媒体を処理するために特別に設計されています。流れ部分の材料の選択は、ポンプで送られる液体の耐薬品性に厳密に対応する必要があります。
ポンプの運転中に大きな騒音や振動が発生する場合はどうすればよいですか?
騒音や振動は無視できない症状です。最も考えられる原因は、キャビテーション (不十分な吸引圧力、フィルターの詰まり)、シャフトの位置ずれ、ベアリングの摩耗、またはインペラの不均衡です。まず、入口圧力を確認し、フィルタが目詰まりしていないことを確認してください。吸引パラメータが正常な場合は、ポンプを停止し、インジケータで調整を確認します。聴診器でベアリングを聞くことも価値があります。特徴的なハム音やパチパチ音は、ベアリングを交換する必要があることを示します。ポンプをキャビテーションモードで長時間運転すると、インペラとケーシングの浸食破壊につながります。
スタフィングボックスとメカニカルシャフトシールのどちらのタイプが優れていますか?
選択は気密性の要件と動作条件によって異なります。グランドパッキンは安価でメンテナンスが容易で、漏れがほとんどないため、製品損失が重要ではないシステムで水を汲み上げるのに許容されます。また、汚染された液体の処理もより適切になります。メカニカル メカニカル シールは完全なシールを保証します。これは、高価で有毒な液体や揮発性の液体には不可欠です。ただし、シャフトの歪み、空運転、摩耗性異物に対してはより敏感です。最新の産業施設では、環境の安全性を向上させ、製品の損失を減らすために、標準ソリューションとしてメカニカル シールを取り付けることをお勧めします。
IS タイプ横型ケミカル遠心ポンプを適切に設置することは、生産の信頼性への投資となります。設置技術の遵守、慎重な位置合わせ、および正しい始動により、平均的なインジケーターと比較してオーバーホール間隔を 2 ~ 3 倍延ばすことができます。会社名浙江長江鼻工業株式会社は 20 年以上の経験と独自のテストセンターを備え、製品の高品質を保証していますが、最も先進的なポンプであっても設置時には専門的な態度が必要であることを忘れないでください。将来的に修理代が高額にならないように、設置段階を軽視しないでください。
機器の選択やシステムパラメータの計算に問題がある場合、または特定の動作条件に関するアドバイスが必要な場合は、当社の技術専門家がお手伝いいたします。当社は 40 か国以上の顧客と協力し、機器のライフサイクルのあらゆる段階でサポートを提供しています。今すぐお問い合わせください詳細な技術文書を入手したり、ニーズに合ったポンプ装置を注文したりできます。