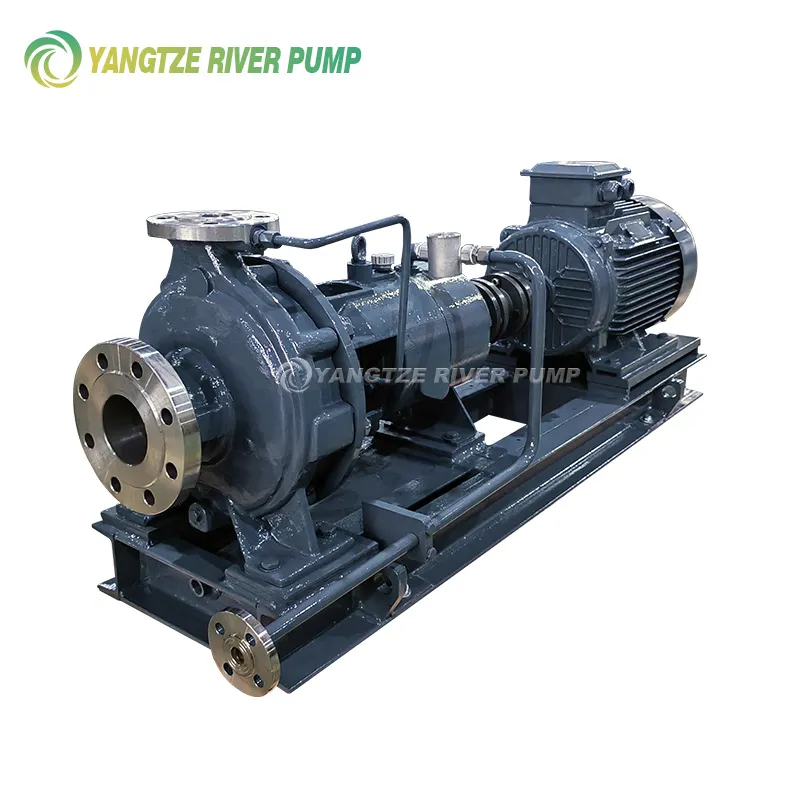
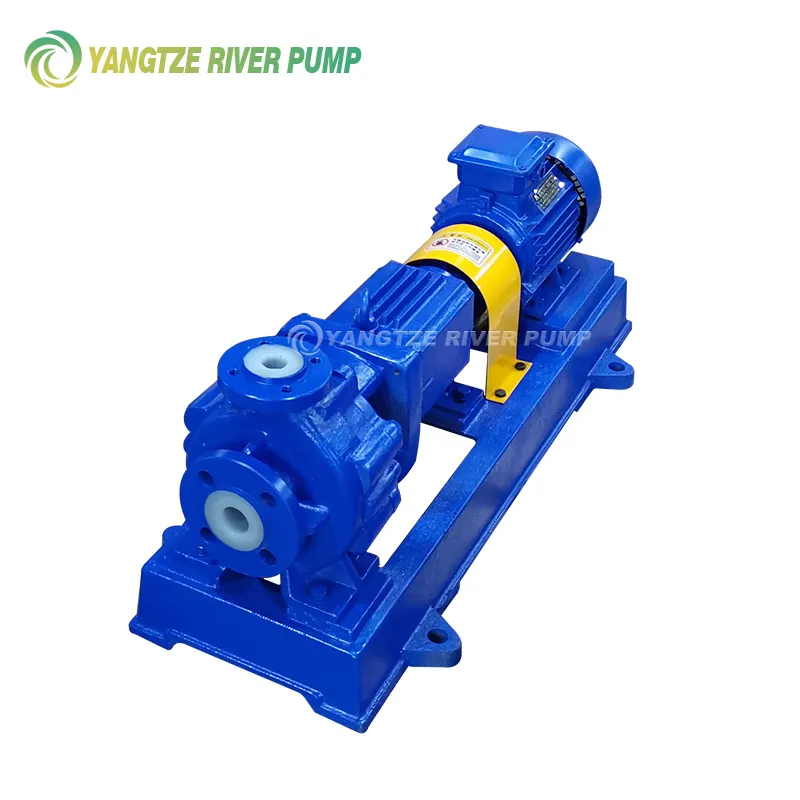
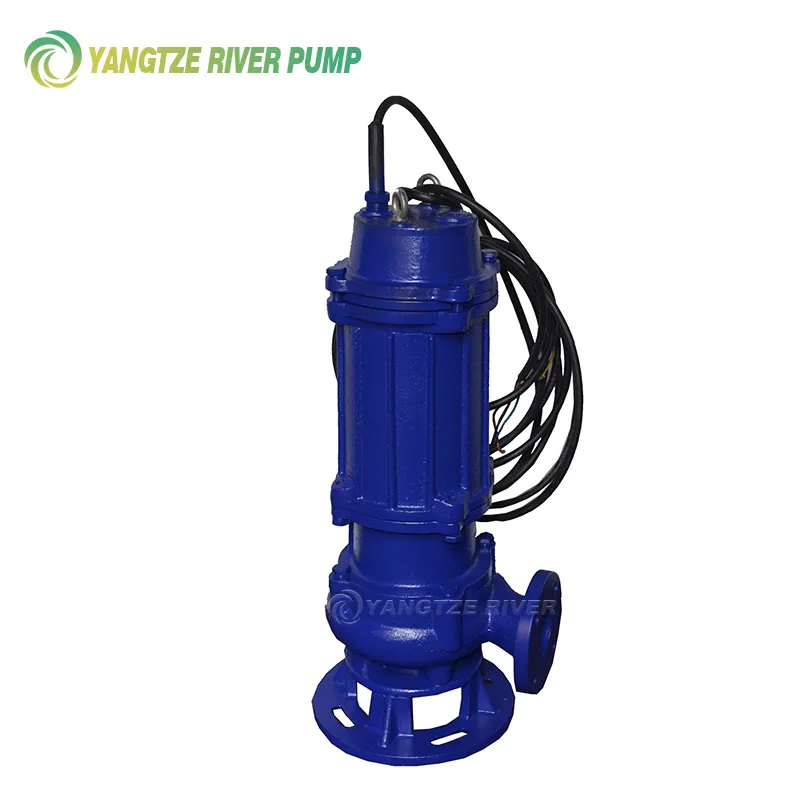
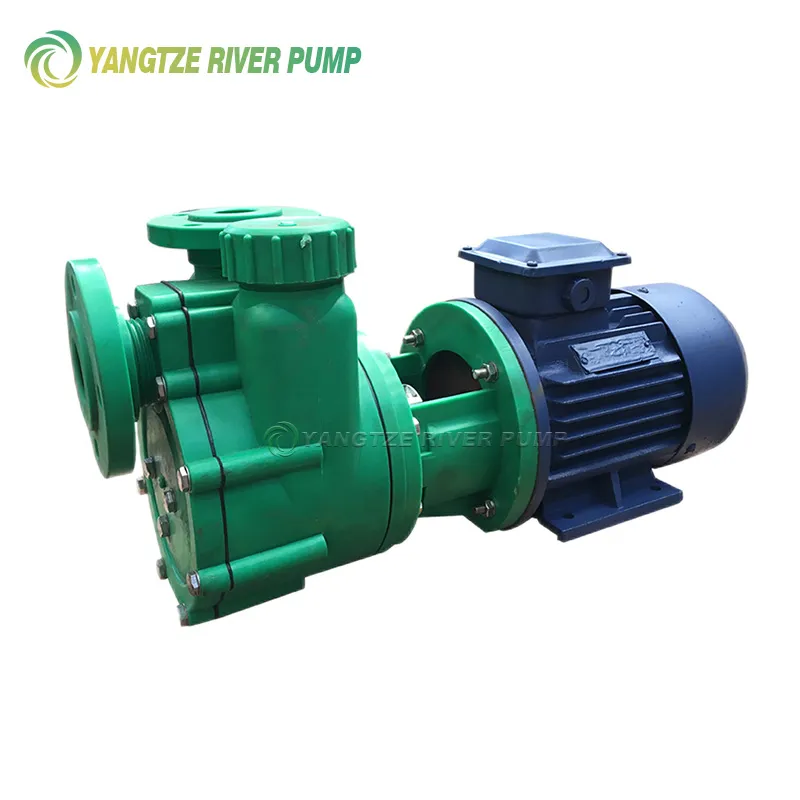
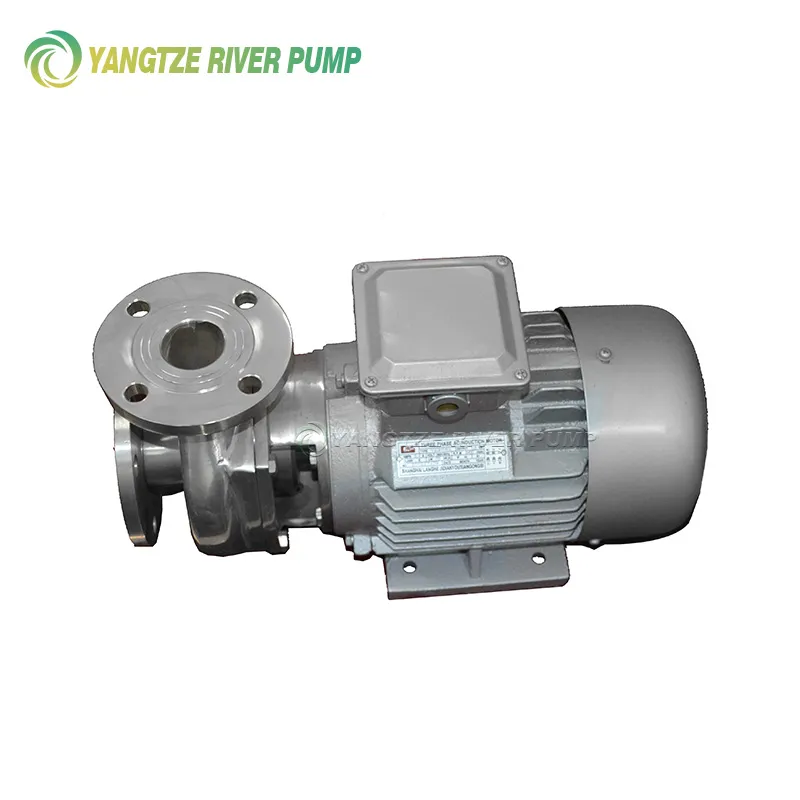
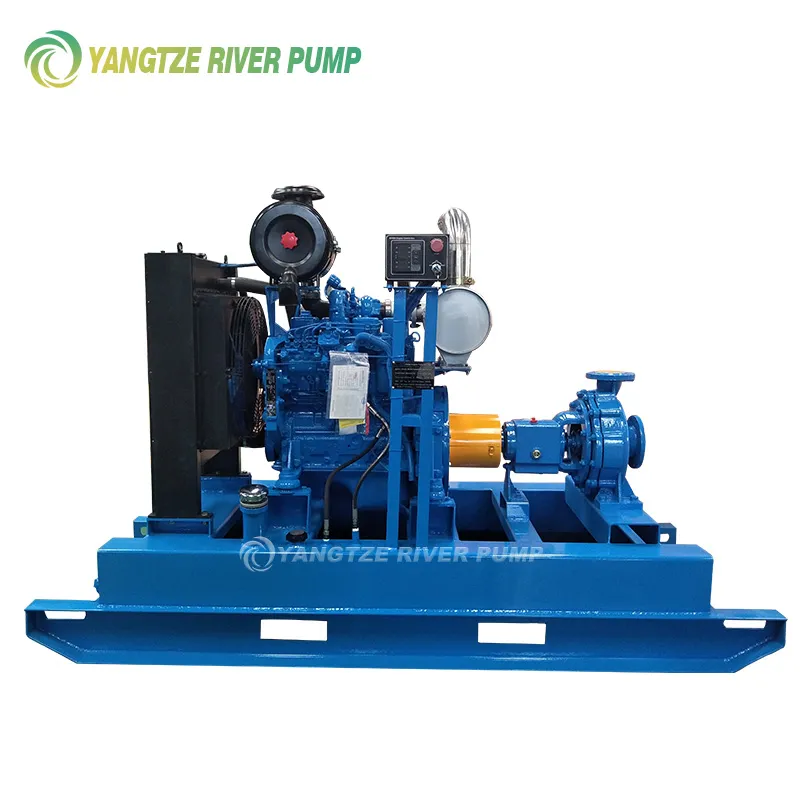
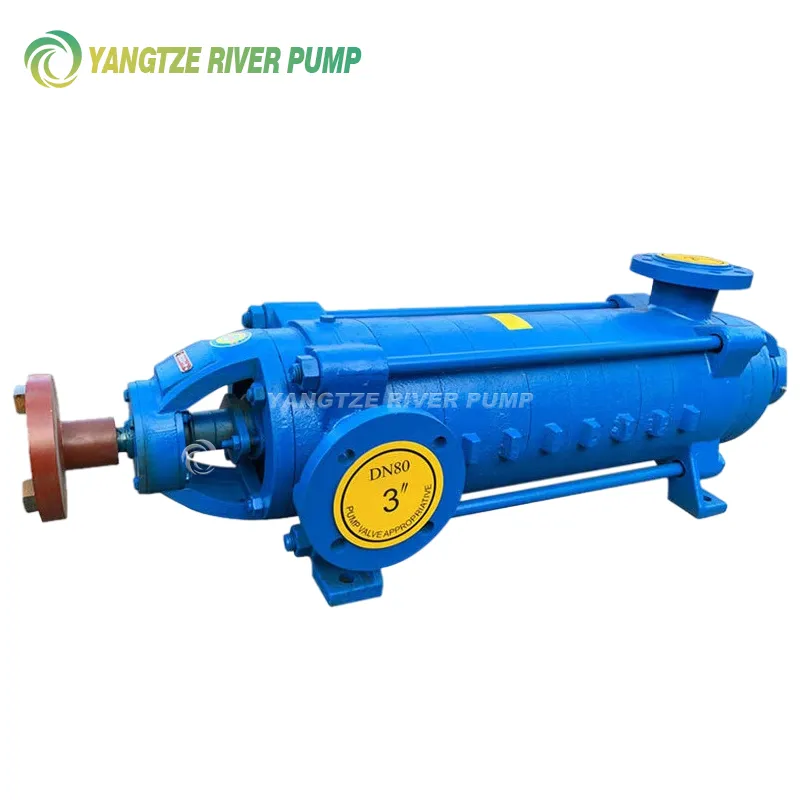
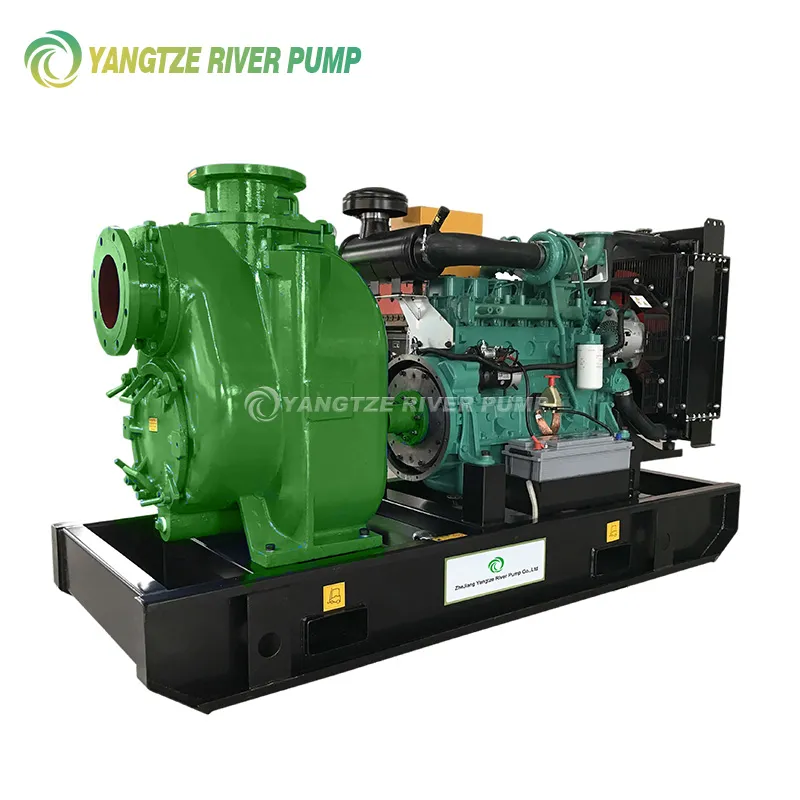
遠心ポンプアセンブリ
彼らが話しているとき遠心ポンプアセンブリ、多くの人はすぐに、ハウジングとインペラをねじで固定することを想像します。実際、これは一連の意思決定であり、各ステップが最終的なリソースに影響します。最もよくある間違いは、ベッドの準備とシャフトのアライメントを過小評価することです。稼働から 1 か月後、現場で新しいポンプがどのように「歌い」始めたかを私は見ました。 — 組み立て中に、ホイールを取り付けた後のシャフトの振れをチェックしなかったことが判明しました。ベアリングは新しいため、すべてが自動的に収まると考えていました。起きませんでした。
準備はすでに組み立ての半分です
Zhejiang Yangzijiang Pumping Industry Co., Ltd. では、各ラインに独自の制御カードがあります。しかし、私は常に基本的なことを個人的に再確認します。ハウジング内のベアリングシートの状態、シャフトに傷がないかなどです。これは特に多段モデルの場合に重要です。シャフトが長く、中央にわずかなたわみがあると、組み立て後に振動が保証されます。この機器は、実績のある独自のマイクロメーターおよびインジケーター時計です。それらがなければ、手がないのと同じです。
開始する前に、すべてのコンポーネントをインストール順に配置します。小さなことのように思えますが、10 段ポンプを組み立てるときは、まさにそのスペーサー ブッシュを探すことになります...時間がなくなりつつあります。実践から: 当社のリニア遠心ポンプの場合、わずかなリスクを冒してでもすぐにシール リングを拒否することが重要です。圧力下でのテスト実行中にシール リングから漏れが発生し、すべてを再度分解する必要があります。
クリーニング。部品は製造時からきれいなようです。しかし、金属の粉塵や小さな削りくずはどこにでもあります。特に止め輪の溝に。圧縮空気を吹き付けてから、糸くずの出ない布で拭きます。これを行わないと、研磨剤が油圧部品に入り込んだり、最悪の場合、ベアリングアセンブリに入り込んだりする可能性があります。自吸ポンプを組み立てるときにすでにケースが発生しました - 50時間後に詰まりました。私たちはそれを分解しました - 同じ粉塵によるオイルの摩耗の兆候がありました。
主要コンポーネント: シャフトと油圧装置
シャフトの組み立てはプロセスの中心です。ここでは急ぐ必要はありません。インペラはシャフトに取り付けられます - 通常はしまりばめで取り付けられます。ホイールを温めて慎重に押し込みます。シートが歪みなく肩まで完全にフィットすることが重要です。ホイールの外径に沿った振れをインジケーターでチェックします。公差は0.05mm以下という厳しい基準があります。それ以上の場合は削除して理由を調べます。場合によっては、シャフト自体に問題があり、ホイールの穴に小さな擦り傷があった場合もありました。
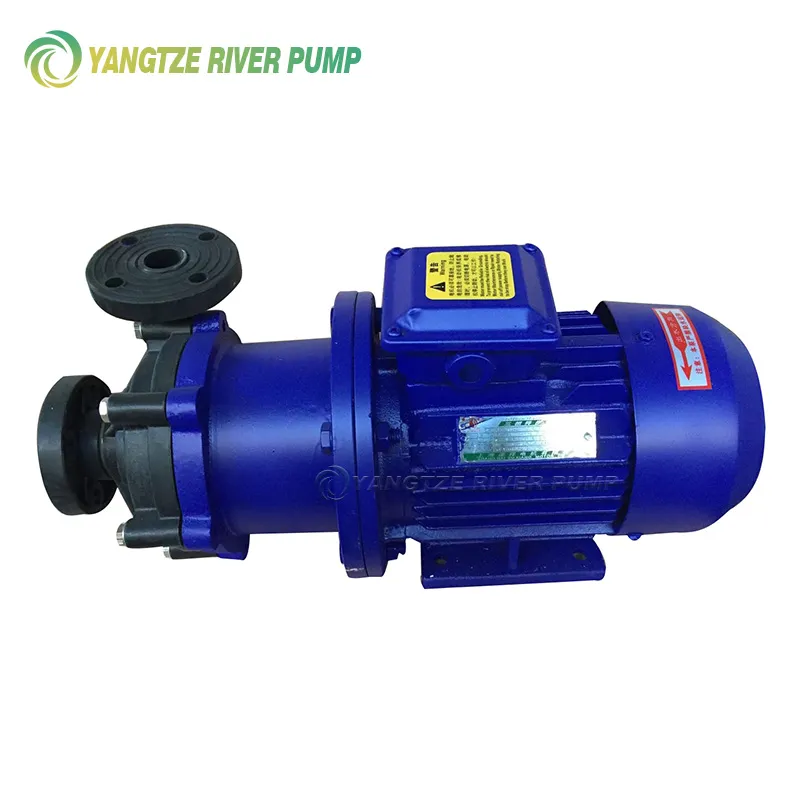
次に、保護ブッシュとシールの取り付けです。環境が厳しいケミカルポンプの場合、材質には特別な注意が必要です。当社の品揃えにはプラスチック製のケミカルポンプがありますが、それぞれに独自のニュアンスがあります。ポリプロピレンまたは PVDF は締めたときに「たるむ」可能性があるため、ナットの締め付けトルクはトルクレンチを使用してデータシートに厳密に従っています。締めすぎるとフランジに亀裂が入ります。締めないと漏れます。
シール。メカニカルメカニカルシールは最も気まぐれな部分です。リングの表面は完全にきれいでなければなりません。 MU メーカーが推奨する潤滑剤のみを使用します。一度、汎用のシリコン製のものを試してみましたが、熱湯に触れると重合し、最初の始動時にシールが固着してしまいました。人生の教訓。現在はTM専用ペーストとなっております。
ハウジングの組み立てと最終調整
組み立てたローターをハウジングに取り付けます。ここで重要なことは、ディフューザーやボディ部分のホイールブレードに触れないことです。特に多段ポンプではクリアランスが小さくなります。慎重に始動し、シャフトを手で回します。回転は完全に自由で、こすらずに行われます。少しでも抵抗を感じたらやめてください。取り出して跡がどこにあるか確認します。ほとんどの場合、問題はガスケットの変形または O リングのずれです。
本体をボルトでねじ込みます。模様に合わせて十字に少しずつ締めていきます。フランジの急激な歪み - ガスケットが均等に圧縮されず、漏れが発生します。仮締め後、再度シャフトを回します。場合によっては、ハウジング内の張力により、シャフトが「詰まる」可能性があります。すべてが順調であれば、その瞬間をパスポートに持ち込みます。
最終段階では、プレートまたはフレームへの取り付けとドライブとの位置合わせが行われます。これは、ポンプがうまく組み立てられていると、エンジンから振動が発生するため、無視されることがよくあります。レーザー芯出し機を使用しております。平行度、角ズレの公差は0.05mm以内です。組み立てられたモジュール内の強力な水中ポンプにとって特に重要です。調整不良 - わずか数百時間で振動、カップリングの摩耗、ベアリングの故障が発生します。
仕事の結果としてのテスト
組み立てられたポンプはテストベンチに送られます。当社のウェブサイト https://www.yangtzeriverpump.ru では、パラメータ制御を備えた本格的なラインがどのようなものであるかをご覧いただけます。しかし、私にとって重要なのは、パスポートに応じた特性(圧力、流れ)を理解するだけでなく、ユニットを聞いて感じることです。起動の最初の数分間が最も明らかです。
ベアリングユニットの音を聞きます - 高周波のハウリングやノッキングがないはずです。振動センサーの測定値を見てみます。振動が安定せずに RPM とともに増加する場合、これは危険信号です。ローターのアンバランスまたは残留ミスアライメントの可能性があります。かつて、磁気ポンプのテスト中に、特定の周波数で奇妙な振動が発生しました。不均衡はインペラ自体が原因ではなく、組み立て後のシャフトの磁化によって引き起こされていることが判明しました。取り付け前に消磁する必要がありました。
暖房をチェックしてみます。ベアリングハウジングは温かくなりますが、熱くならないようにしてください。突然の加熱は、締め付けすぎまたは潤滑不足を示します。公称モードで 30 分動作させた後、動作を停止し、冷却してから、すべての取り外し可能な接続に漏れがないか確認します。多くの場合、マイクロリークは熱サイクル後にのみ発生します。
あなたに大切なことを教えてくれる間違い
原理は一般的ですが、ダイアフラム ポンプの組み立てに関する苦い経験を 1 つお話します。複雑な運動学と多くの関節ジョイントがありました。急いでいたので、締めた後のすべてのロッドの自由な動きを確認しませんでした。ベンチでは機能しているように見えましたが、現場で負荷がかかると、1 つの関節の摩擦が増加したため、ダイアフラムが破損しました。クライアントはそれを返しました。その後、往復ユニットを備えたポンプについては、力計を使用してすべてのジョイントの動きを手動でチェックするという追加の作業を導入しました。小さなことですが、失敗を防ぐことができます。
もう 1 つのポイントは、許容差を扱うことです。たとえば、一軸スクリューポンプの文書には、ローターとステーターの間にかなり大きな隙間があることが示されています。ただし、一方向の最大公差で組み立てた場合、ポンプが粘性液体上で動作すると、性能が低下します。したがって、摩耗に対するマージンを残して、許容範囲の中央近くに収集するようにしています。これは指示に従っているわけではなく、すでに実践されているものです。
全体として、遠心ポンプアセンブリこれはアルゴリズムではなく、継続的なフィードバックを伴うプロセスです。部品を見て、その状態を評価し、ノードをインストールし、他の部品とどのように相互作用するかを確認します。生産現場のように 8 つの完全なラインがあっても、最終的な品質は組み立てる作業者の注意とプロセスの理解に依存します。自動スタンドは手動でシャフトを回すとわずかな擦れを感じません。これは、単純に組み立てられたユニットと、顧客のサイトで何年も問題なく動作する正しく組み立てられたユニットとのまさに違いです。
対応する製品
関連製品