遠心ポンプ装置
「遠心ポンプ装置」と言うと、多くの人はすぐに鋳鉄や鋼製のケーシングを想像します。しかし、これは氷山の一角にすぎません。実際、この装置は、スパイラル出口、ディフューザー、多段モデルのガイドベーン、および軸方向力緩和システムを含む複雑なシステムです。よくある間違いは、デバイスがユニットの効率の最大 40% を生成することを忘れ、インペラの特性のみによってポンプを評価することです。 Zhejiang Yangzijiang Pump Industry LLC では、渦巻室の形状を 1 ミリ単位で変更することで圧力がどのように「消耗」するか、あるいは逆に数パーセントの圧力が追加されるかをテストベンチで定期的に観察しています。これは理論ではなく、日々の実践です。
カタログには書かれていないデザインのニュアンス
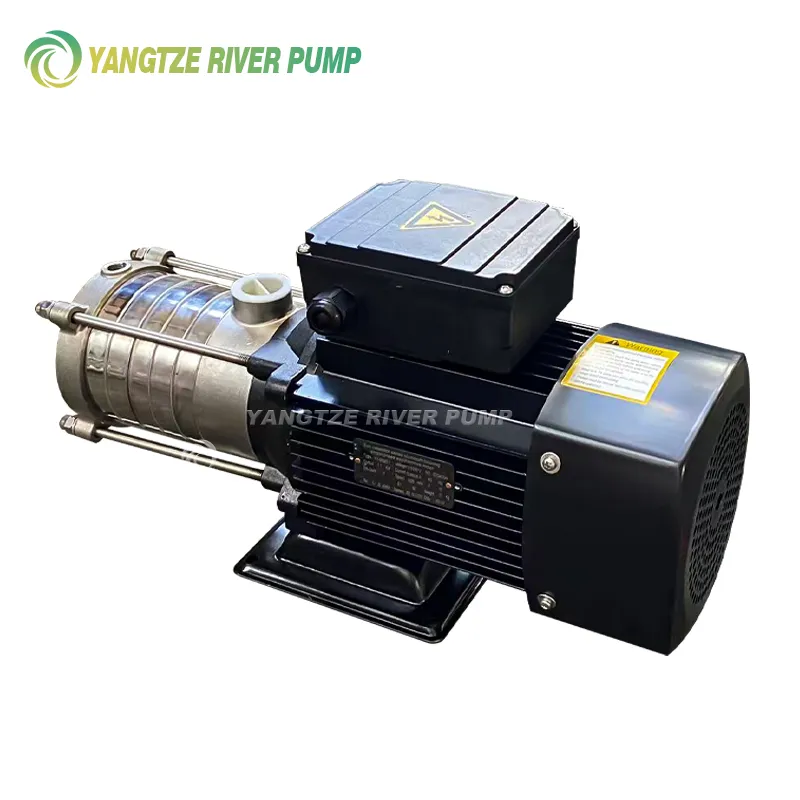
たとえば、多段遠心ポンプのラインを考えてみましょう。そこでは、装置は本質的に、ガイドベーンとセクション本体のセットである。すべてが標準であるように思えます。しかしここで重要なのは、熱膨張中の段階間の密度をどのように確保するかということです。私たちは、ガスケットの材質やスタッドの締め付け力を変えて、長い時間をかけて実験しました。少なすぎると漏れ、多すぎると体が「リード」する可能性があります。その結果、高温モデルに関しては、グラファイトガスケットと特別な「十字」アルゴリズムを使用したトルクレンチによる締め付けトルクの制御という組み合わせのソリューションにたどり着きました。これはGOSTに書かれていないものであり、蓄積された経験です。
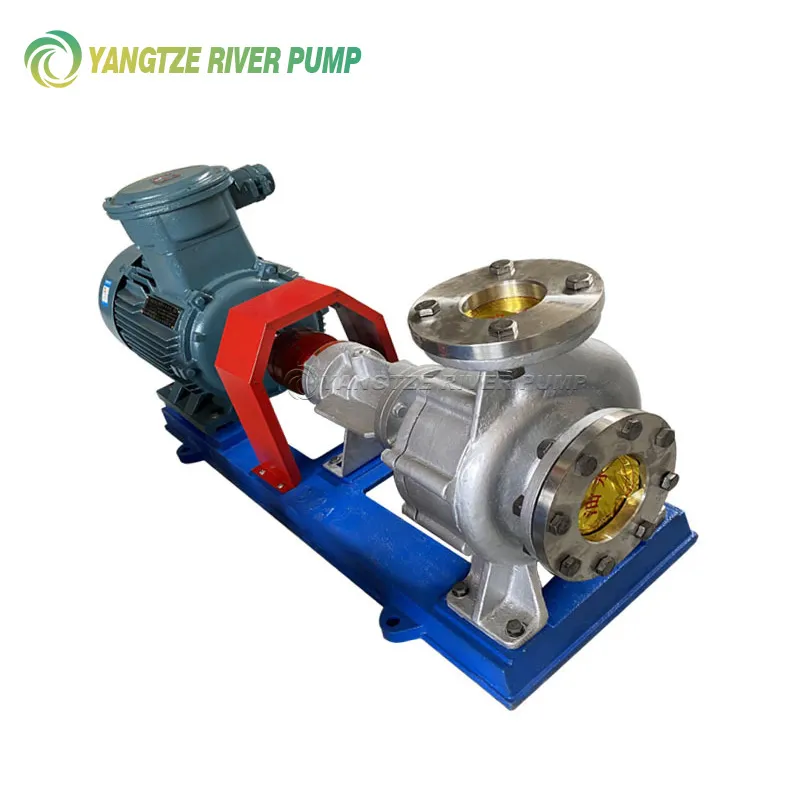
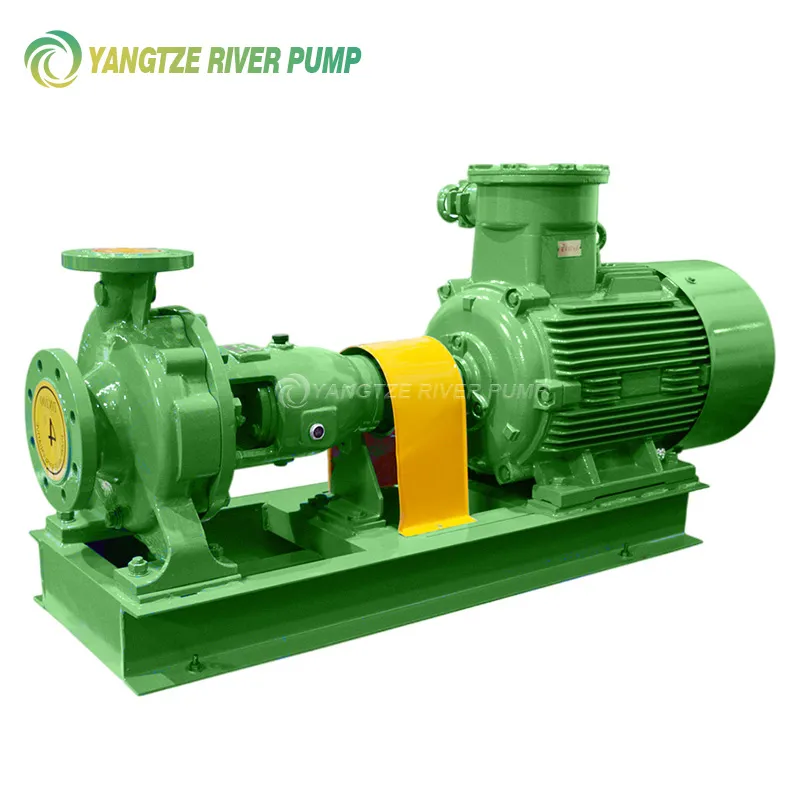
しかし、単段カンチレバーポンプの場合は話が異なります。彼らの装置、つまりスパイラルチャンバーは、基本的なものと 90 度または 180 度回転するものという 2 つのオプションで作られることがよくあります。これはインストールを容易にするためです。ただし、ここには落とし穴があります。蓋を回すと、最大効率点の位置が変わる可能性があります。したがって、当社の工場では、単に構築キットとして組み立てるのではなく、そのような各構成をスタンド上でさらにチェックします。そうしないと、クライアントは公称モードで騒音と振動を発生するポンプを受け取ることになります。
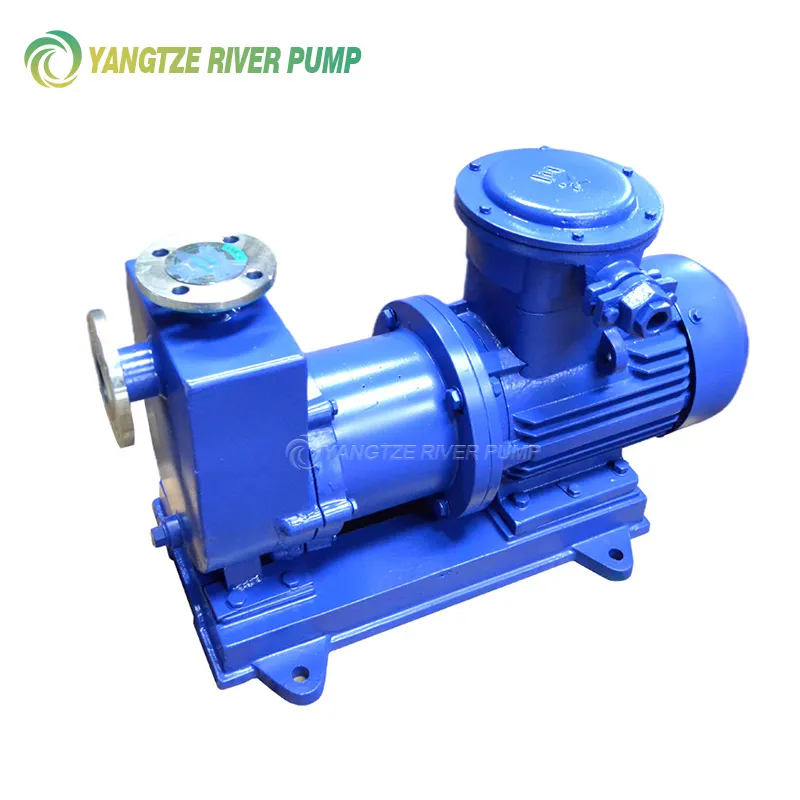
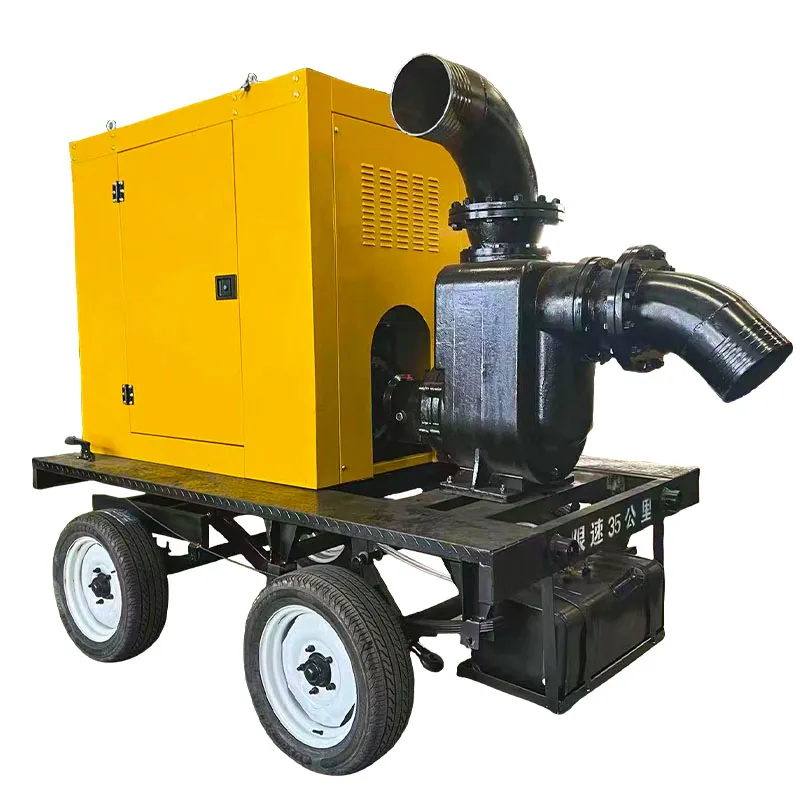
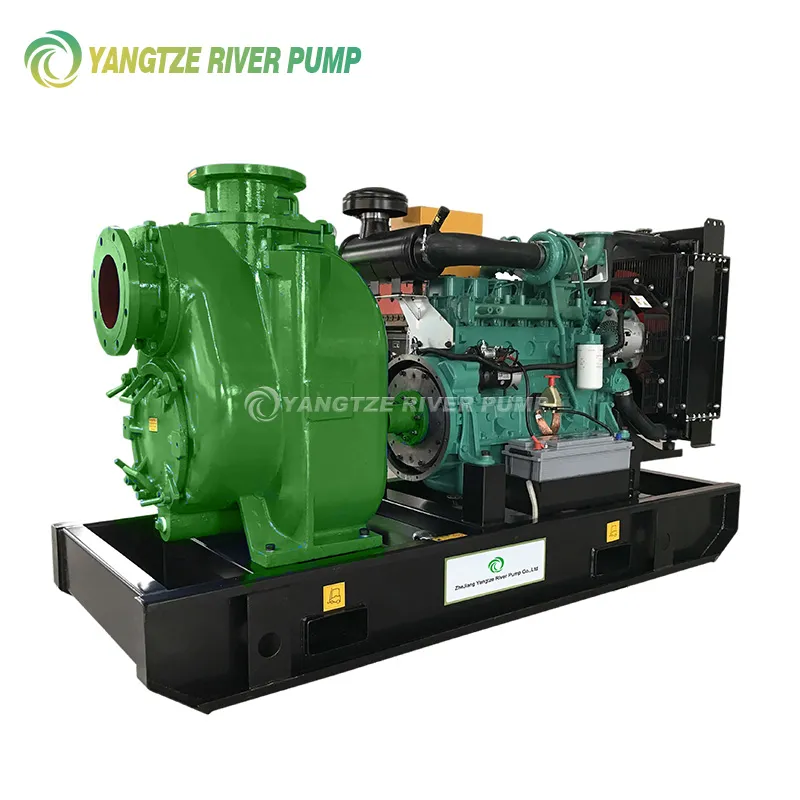
あるいは取る装置自吸式遠心ポンプ。最も重要な要素は上部にある容積室で、そこで空気と液体の分離が行われます。形状や容積が正しく計算されていない場合、ポンプの吸引力が低下するか、動作モードに到達したときに「チョーク」が発生します。数十のプロトタイプのテストに基づいて、このカメラを最適化し、より長くなりました。これにより、ポンプで送られる媒体中の空気含有量が高いモデルの吸引力が 15 ~ 20% 向上しました。
材質:鋳鉄から特殊ポリマーまで
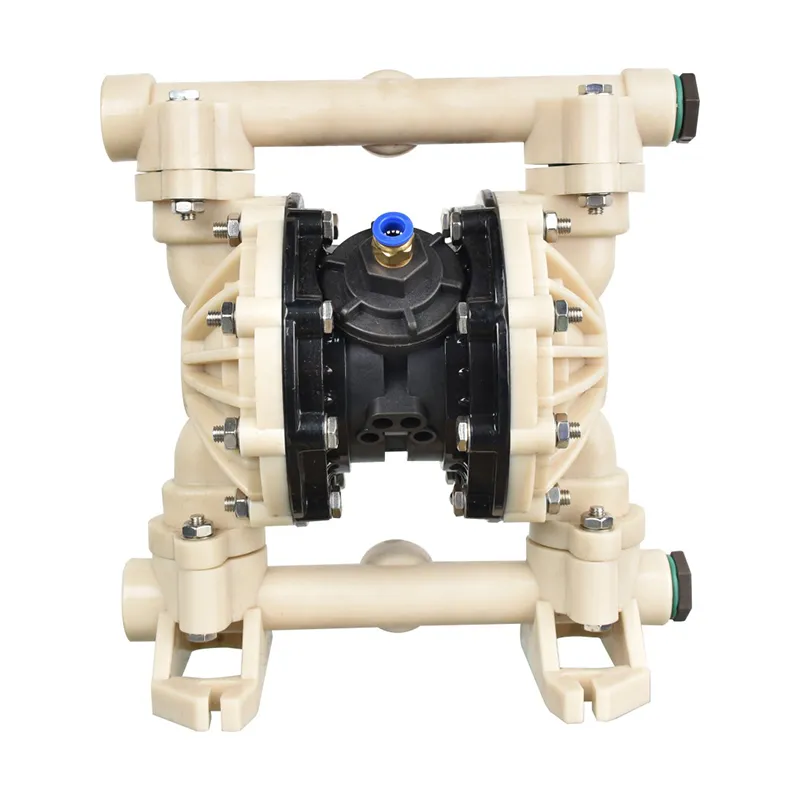
デバイスの本体は単なるハードウェアではありません。化学媒体の場合、たとえば鋳鉄や鋼 - 死。当社の品揃えにはプラスチック製ケミカルポンプの製品ラインがあり、デバイス全体がガラス繊維強化ポリプロピレン (PVDF) で作られています。問題は別の場所にあります。それはキャスティングです。材料の不均一な収縮、内部応力。製造開始時には、ケースにすぐには微小亀裂が発生しなかったが、1 か月の作業後に発生したケースがありました。金型の鋳造や冷却の技術を根本から見直す必要がありました。さて、組み立ての前に、このような各ボディは重要なポイントで厚さゲージを使用してテストされます。
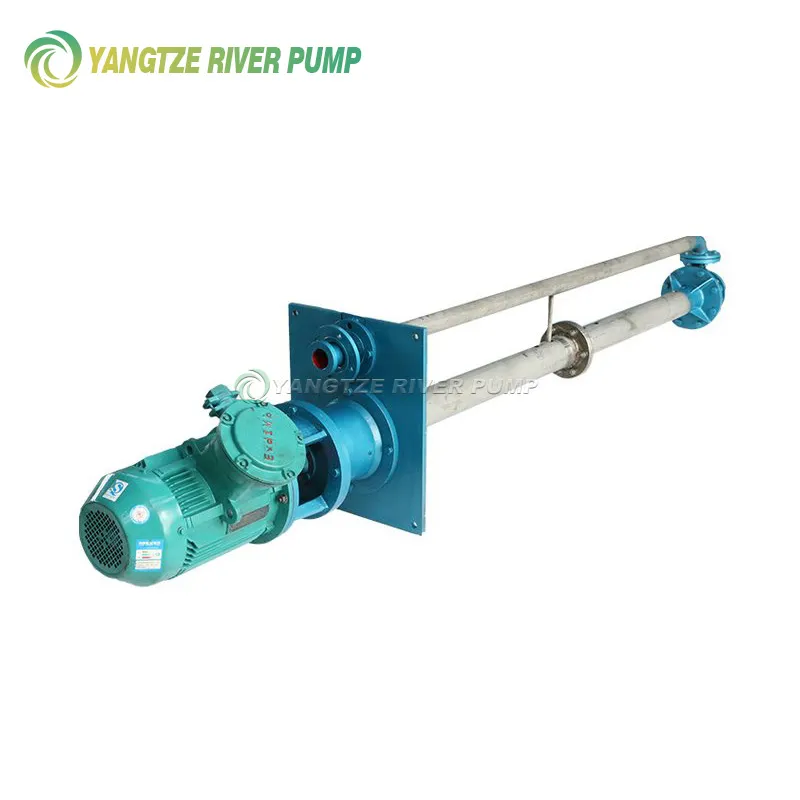
海水または研磨スラリーの場合、特に「舌」部分のスパイラル出口が摩耗することがよくあります。標準的なソリューションはハードフェーシングです。しかし、水中ポンプやスラリーポンプではさらに進んで、高クロム鋳鉄から装置に交換可能な耐摩耗性インサートを作り始めました。これは製造コストが高くなりますが、納期が大幅に長くなります。鉱山および加工工場の顧客は、大規模修理前の耐用年数がエンジン時間 3000 時間から 8500 時間に増加したことを確認しました。
しかし、食品業界にとって鍵となるのは表面の滑らかさです。デバイス内のシンクはバクテリアの温床となります。そのため、弊社ではケースの内面を研磨するだけでなく、特殊な技術を用いてさらに不動態化処理を行っております。これは仕様によれば必須の要件ではありませんが、「節約」が他の人にもたらす影響を見てきたため、これを行っています。
デバイスと他のノードの相互作用
渦巻ポンプ装置シャフトとシールを切り離して考えることはできません。典型的な問題は、ハウジングの出口でのシャフトの振れです。装置のベアリングの座に数百平方メートルの歪みが生じた場合でも、振動が保証されます。私たちの制作段階では、この操作が古いマシンで行われていた段階がありました。問題はフィールドポンプから始まり、顧客から騒音が発生するという苦情が寄せられました。剛性ベッドを備えた新しい CNC マシニング センターに投資する必要がありました。これでアライメントは完全に維持されます。これは、デバイスの品質はマシンから始まるという質問に対するものです。
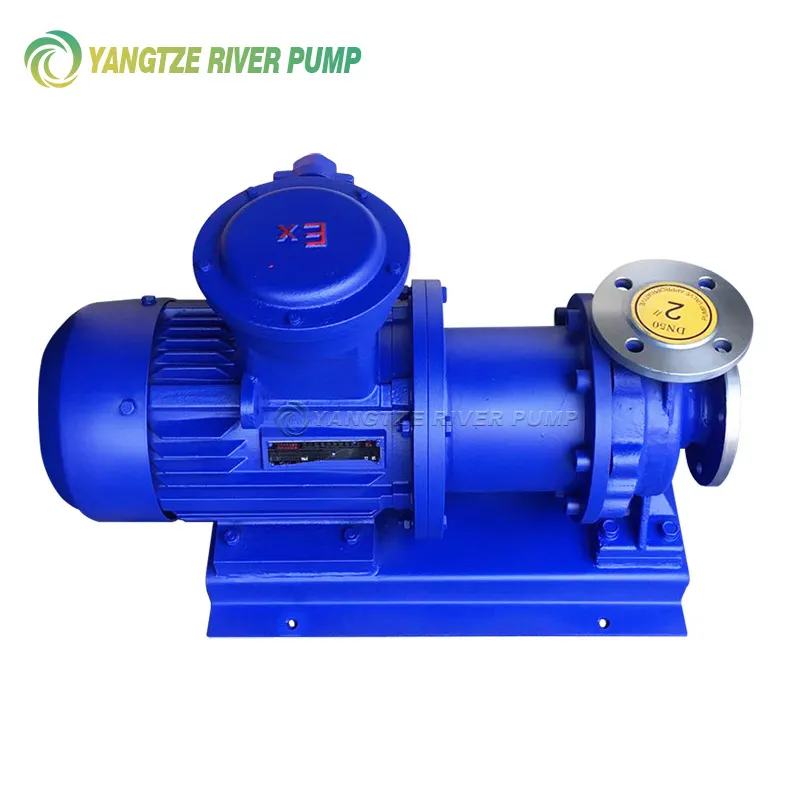
もう 1 つの重要なインターフェイスは、メカニカル シールまたはスタッフィング ボックスがハウジング内に取り付けられる場所です。シールチャンバーが装置内の圧力キャビティに対して正しく配置されていない場合、シールが過熱したり、逆に潤滑されなくなったりします。シールが完全に存在しない当社の磁気ポンプの場合、この問題は解消されますが、標準の遠心ポンプの場合は関連します。当社のモデルでは、数種類のシール用に標準化されたボーリングを開発しました。これにより、特定の環境に合わせた修理と選択の両方が簡素化されます。
そしてもちろんフランジも。ナンセンスのように思えます。フランジをデバイスの本体に溶接したらそれで終わりです。しかし、溶接部が収縮するとフランジが「進み」、パイプラインに取り付けるときに位置ずれが発生し、ボルトに負荷がかかり、漏れが発生する可能性があります。私たちは、応力除去焼きなましを挟んで 2 パスで溶接されるショルダー フランジに切り替えました。余計な人件費?はい。しかし、フランジの漏れに関する苦情の数はほぼゼロに減少しました。
設計のテストと検証
装置のすべての理論的計算は、油圧テストなしでは意味がありません。 Zhejiang Yangzijiang Pumping Industry LLC の敷地内には、テスト用の閉回路がいくつかあります。新しいデバイスや改造されたデバイスごとに、Q-H だけでなく、効率曲線、NPSH、身体のさまざまな点での振動など、完全な特性を取得します。計算された最大効率点が予想値から 5 ~ 10% ずれることがよくあります。次に、エンジニアは図面に戻り、スパイラル プロファイルやガイド ベーン ブレードの角度を調整します。
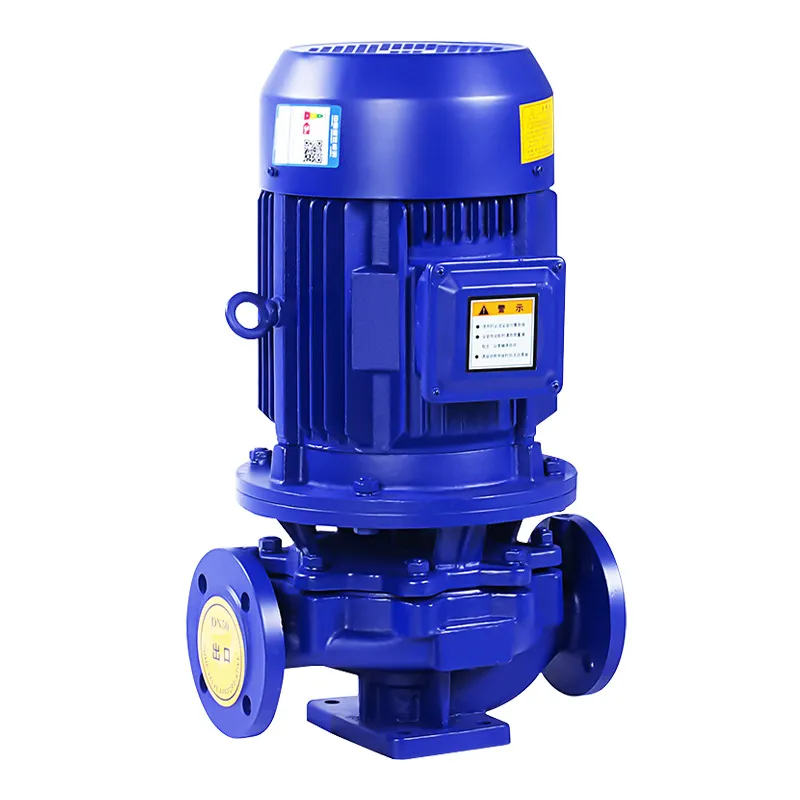
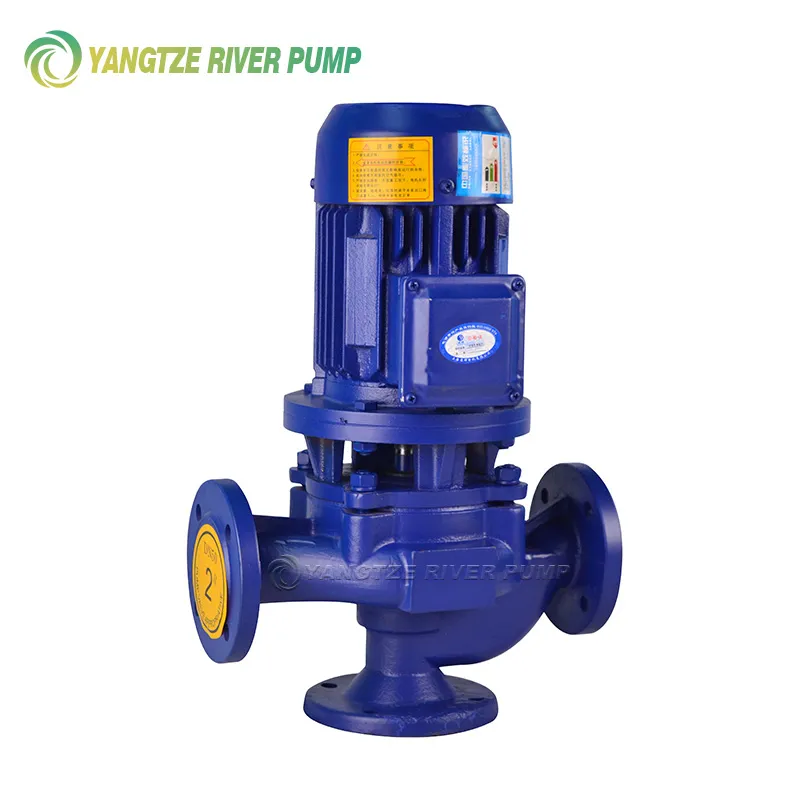
実例となるケースの 1 つは、リニア遠心ポンプを使用したものでした。これはデバイスとエンジンが同軸上にある場合です。コンパクトな設計ですが、装置本体全体の剛性が重要です。最初のプロトタイプは、高圧下で特定の周波数で「鳴り」始めました。試作方法を使用して、振動センサーを取り付け、ボディの鋳型に内部補強材を追加する必要がありました。すべてのカタログでそのようなニュアンスについて書かれているわけではありません。それがなければポンプは6か月で故障します。
キャビテーション試験は別問題です。デバイスの材料の耐久性を評価するために、意図的に低い NPSH モードでポンプを実行します。そして、インペラだけでなく、スパイラル出口の「舌」にも注目します。ここは、崩壊した泡からの最初の殻がよく現れる場所です。これらのテストに基づいて、当社はさまざまな環境に適した材料に関する推奨事項を作成しました。ある場所では通常の AISI 304 ステンレス鋼で十分ですが、他の場所では AISI 316 または二相鋼が必要です。
保守性と最新化
優れたデバイスは信頼性が高いだけでなく、修理可能である必要があります。同じクライアントのプラントの現場で、重量 1 トンのポンプ全体を分解できるとは限りません。したがって、当社の多段ポンプでは、水平分割を備えた分割装置ハウジングを提供しています。これにより、パイプラインを取り外さずにポンプを開けて、摩耗したガイドベーンや O リングを交換できます。はい、そのような設計は製造がより難しく、より正確な処理が必要になりますが、クライアントにとってこれはダウンタイムが数日ではなく数時間かかることを意味します。
逆の状況も起こります。ポンプは時代遅れですが、その装置である鋳鉄製の本体は良好な状態にあります。お客様から、最新のより効率的なインペラを古いケーシングに取り付けることができるかどうか尋ねられます。いつもではありません。古い装置のスパイラルチャンバーの形状は新しい流れに対応していない可能性があり、効率は向上せず、さらには低下する可能性があります。このような場合、当社は「松葉杖」ではなく、包括的なソリューションを提供します。場合によっては、ユニット全体を交換する方が安価で効率的です。遠心ポンプ装置ホイールとホイールは 1 つの油圧システムです。
今、デジタル化についていろいろなことが言われています。また、私たちはこの方向にも目を向けています。デバイスの本体を含む重要なコンポーネントに振動センサーと温度センサーを導入しています。これにより摩耗やキャビテーションの発生を予測することが可能となります。しかし、これは次のレベルであり、デバイスが単なるハードウェアではなく「スマート」システムの一部になります。しかし、基礎となるのは、以前と同様、正確な計算、高品質の素材、そしてスタンドでのテストです。これがなければ、すべてのセンサーは事故を記録するだけで、事故を防ぐことはできません。
対応する製品
関連製品